Лентовите резачки за метал са основно оборудване в работилниците и производствените цехове. За да се постигне чист разрез, дълъг експлоатационен живот на лентата и стабилна работа на машината, от ключово значение е правилният подбор на параметрите според вида на материала. Най-важните фактори са скоростта на лентата, скоростта на спускане на рамото, напрежението на лентата и изборът на зъбната резка.
Лентова резачка за метал – как да подберем параметрите на рязане според вида на материала | Блог - CORMAK
Лентовите резачки за метал са основно оборудване за работилници и производствени цехове. За да се постигне чисто рязане, дълъг експлоатационен живот на лентата и стабилна работа на машината, от ключово значение е правилното подбиране на параметрите според вида на материала. Най-важните фактори са скоростта на лентата, скоростта на спускане на рамото, напрежението на лентата и изборът на зъбната решетка.
1. Скорост на лентата – основа за ефективно рязане
Скоростта на лентата (м/мин) трябва да бъде съобразена с твърдостта на материала:
- конструкционна стомана – обикновено 40–80 м/мин,
- неръждаема стомана – 20–50 м/мин (по-бавно, за да се ограничи прегряването),
- алуминий и цветни метали – 80–150 м/мин,
- инструментална стомана – често под 40 м/мин.
Твърде високата скорост води до прегряване и бързо износване на лентата, а твърде ниската – удължава времето за рязане и влошава качеството на повърхността.
2. Скорост на спускане на рамото – баланс между производителност и издръжливост на лентата
Скоростта на спускане на рамото определя колко бързо материалът се притиска към лентата. Тя трябва да бъде:
- по-ниска за твърди материали,
- по-голяма за меки сплави (например алуминий).
Твърде голямата скорост на спускане на рамото води до заклещване и изчупване на зъбите, а твърде малката причинява триене вместо рязане.
3. Избор на стъпка на зъбите (TPI)
Правилото е просто: колкото по-тънък е материалът, толкова по-фини трябва да са зъбите.
- тънки профили и тръби – 10–14 TPI,
- плътни пръти със средна дебелина – 6–10 TPI,
- големи пълни сечения – 3–6 TPI.
При рязане трябва да работят едновременно най-малко 2–3 зъба.
4. Охлаждане и смазване
При рязане на стомана и неръждаема стомана се препоръчва използването на охлаждаща течност. Тя намалява температурата, подобрява качеството на повърхността и удължава експлоатационния живот на лентата. Алуминият често може да се реже на сухо, но при големи сечения охлаждането също е препоръчително.
5. Напрежение и водене на лентата
Правилното напрежение на лентата предотвратява излизането ѝ от ролките и осигурява право рязане. Прекалено малкото напрежение води до вълни по линията на рязане, а прекалено голямото – до риск от скъсване на лентата.
Примери за избор на параметри
- Стоманен вал Ø60 mm: 50 m/min, умерено подаване, лента 6–8 TPI.
- Тънкостен алуминиев профил: 120 м/мин, по-голям ход, лента 10–14 TPI.
- Неръждаема пръчка Ø40 мм: 30–40 м/мин, малък ход, лента 8–10 TPI + охлаждаща течност.
6. Препоръчителни продукти
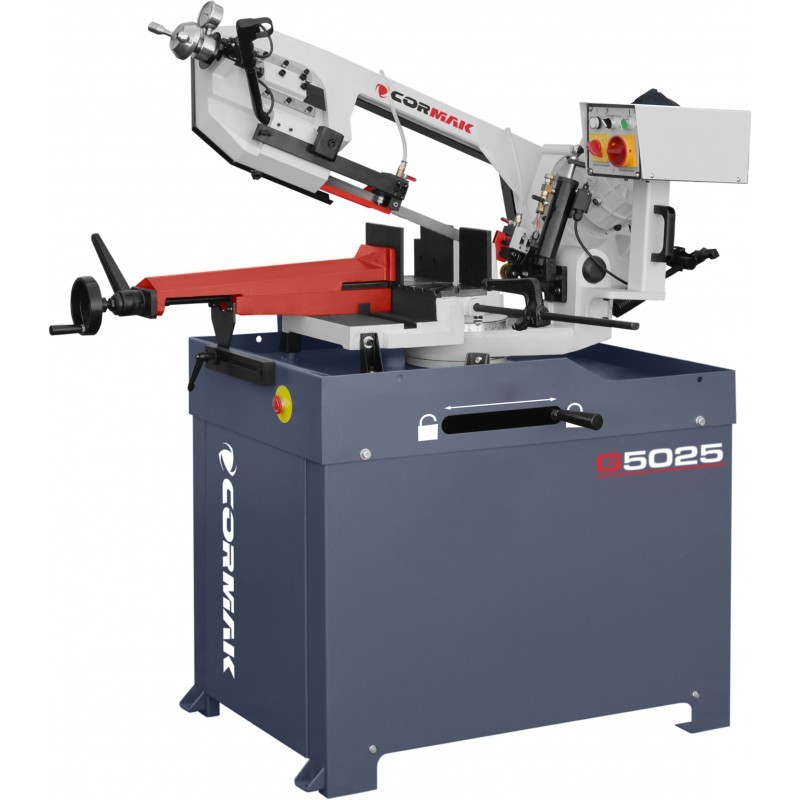
1. Лентова резачка, лентова трион за метал CORMAK G5025
2. Лентова резачка, лентова трион за метал CORMAK HBS320
3. Лентова резачка, лентова трион за метал CORMAK S200R Manual
4. Лентова резачка, лентова трион за метал CORMAK MCB350HD
Обобщение
Изборът на параметрите при лентовия резак зависи главно от твърдостта и сечението на материала. Подходящата скорост, подаването/спускането на рамото и зъбната резка на лентата се отразяват на качеството на рязане и издръжливостта на инструмента. Модерните лентови резачки CORMAK позволяват прецизно регулиране на параметрите, което улеснява настройването за всеки вид метал.