Системата THC поддържа необходимата височина на горелката при CNC плазмено рязане и подпомага получаването на равномерни ръбове. Научете разликата между THC и IHS, последствията от неправилното разстояние и настройките при пробиване, малки отвори и остри ъгли.
CNC плазменото рязане позволява бърза обработка на конструкционна и неръждаема стомана и алуминий. Качеството зависи от тока, скоростта, газовете и консумативите, но разстоянието между горелката и листа също е решаващо. THC регулира автоматично височината по време на рязане и компенсира неравностите.
Правилното регулиране подобрява повторяемостта, но не заменя технологичните таблици, измерването на повърхността или CAM програмата. Разгледайте машините за плазмено рязане CORMAK.
Какво представлява THC при CNC плазмено рязане?
THC означава Torch Height Control и управлява оста Z по време на рязане. Много системи следят напрежението на дъгата. При промяна на разстоянието се променя и напрежението, а контролерът коригира позицията на горелката.
Алгоритмите, скоростта на реакция и защитата от нежелано спускане зависят от плазмения източник, управлението и механиката. Настройките трябва да съответстват на документацията и технологичните таблици.
Разлика между THC и IHS
IHS (Initial Height Sensing) установява положението на листа преди началното пробиване, например чрез омичен или механичен датчик. След това горелката заема височината за пробиване и преминава към височината за рязане.
THC регулира по време на съответния етап от рязането. Височината за пробиване, работната височина и безопасната височина за придвижване са различни величини. Те зависят от дебелината, тока, газа и консумативите.
Защо височината влияе върху качеството?
Разстоянието определя формата на дъгата, ширината на среза, наклона на ръба и образуването на шлака. Стабилната височина подпомага повторяемите размери, ако компенсацията на ширината на среза е правилна.
- По-равномерни срезове и чисти ръбове.
- По-добър контрол на наклона и малките отвори.
- По-малък риск от сблъсък с материала.
- По-предвидимо износване на дюзи и електроди.
THC не компенсира износени части, неправилна скорост, лош газ или механични луфтове. Необходим е контрол върху целия процес.
Какво се случва при твърде висока горелка?
Прекалено голямото разстояние може да разшири среза, да увеличи положителния наклон на ръба и да намали точността. Малките отвори стават по-неравномерни, а при неподходяща скорост са възможни непълни разрези.
Сходни симптоми възникват и при износена дюза, грешен ток, газ или скорост. Преди промяна на THC трябва да се провери конфигурацията.
Какво се случва при твърде ниска горелка?
Твърде близкото положение увеличава риска от удар в листа или изрязани детайли, ускорява износването на електродите и дюзите и може да повреди предпазните части. При пробиване пръските от разтопен метал са особено опасни.
Възможни са нестабилна дъга, загаряния, мустаци и непланирани престои. Работните стойности трябва да се вземат от таблиците и да се проверяват при всяка промяна на материала и консумативите.
Как работи THC стъпка по стъпка?
- IHS: определя повърхността и нулата на Z.
- Височина за пробиване: горелката се повдига.
- Пробиване: изчаква се зададеното време.
- Височина за рязане: Z преминава на работната стойност.
- Регулиране: THC анализира дъгата и коригира оста.
- Придвижване: горелката се повдига преди следващия контур.
Последователността и моментът на включване се различават по модели. Използвайте конкретните данни за напрежение, закъснение и височини.
Малки отвори, ъгли и начално пробиване
В ъглите и малките отвори машината забавя движението. Напрежението на дъгата може да се промени, без да се е променило нивото на листа. Контролерът може погрешно да свали горелката прекалено ниско.
Функции anti-dive, corner lock и временно блокиране на регулирането могат да предотвратят проблема. Отделната височина за начално пробиване предпазва консумативите от пръски.
THC и разходите за плазмено рязане
Постоянното разстояние може да намали шлифоването, поправките, сблъсъците и износването. Ползата е особено видима при големи или тънки листове и серийна работа. Сравнете плазмените машини CORMAK с различни работни полета.
Икономическият резултат зависи от CAM, състоянието на масата, скоростта, газа и обслужването. THC не гарантира напълно чист ръб при всяка задача.
Как да изберем и настроим THC?
Проверете съвместимостта между източника, машинната горелка, измерването на напрежението, CNC контролера и механиката на Z. Важни са IHS, плавното движение, anti-dive и технологичните таблици.
- Проверете IHS и сигнала от дъгата.
- Проверете луфтовете и износените части.
- Задайте отделно трите работни височини.
- Подгответе правилни CAM стратегии за отвори и ъгли.
- Оценете първия детайл преди серията.
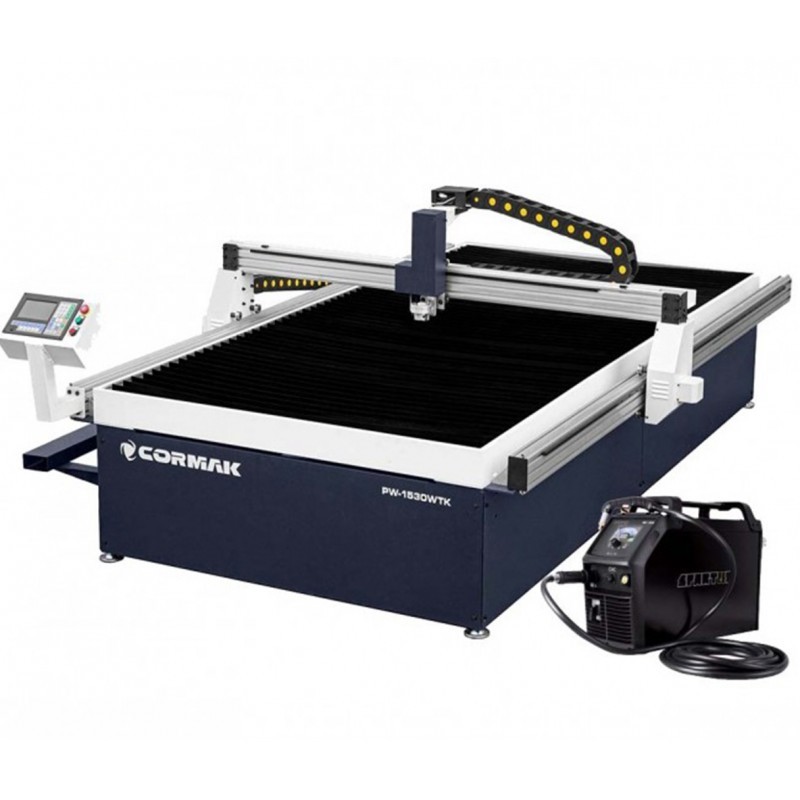
Според полската продуктова карта CORMAK PW-1530 WTK с ProCUT 125CNC има напреженово регулиране THC и откриване на листа. Проверете конкретното оборудване.
Рязане без и с активен THC
| Област | Без THC | С THC |
|---|---|---|
| Неравен лист | Постоянна Z позиция | Автоматично регулиране |
| Ръб | Зависимост от равнинността | Потенциално по-стабилен |
| Консумативи | Риск от грешно разстояние | По-малко опасни приближавания |
| Ъгли | Необходим е правилен CAM | CAM и евентуално блокиране |
При сравняване разгледайте и работното поле. CORMAK PW-2040 WTK с водна маса е описана в полския каталог с THC.
Симптоми на неправилна височина
- Много шлака, мустаци и променлив наклон.
- Широк срез и неточни малки отвори.
- Проблеми с пробиването и бързо износване.
- Удари на горелката в листа.
- Колебания на Z и спускане в ъглите.
Проверете заземяването, кабелите, електродите, дюзите, газа, скоростта, механиката и CAM преди промени в THC. Електрическият сервиз се извършва от квалифицирани лица.
Често задавани въпроси
Нужен ли е THC на всяка CNC плазма?
Не винаги, но е полезен при големи листове, вълнообразен материал и серийна работа.
THC открива ли повърхността?
Обикновено това е задача на IHS. THC поддържа височината по време на рязане.
Подобрява ли малките отвори?
Правилната височина помага, но при забавяне може да е нужно временно изключване на регулирането.
Защо горелката пада в ъгъл?
Скоростта променя напрежението на дъгата и контролерът може да реагира погрешно. Помага anti-dive.
Заключение
THC подпомага равномерното разстояние и качеството при неравни листове. За добър резултат са нужни IHS, правилни височини, технологични таблици и изправни консумативи.
Контролът на газ, ток, скорост, механика и CAM, заедно с блокиране на нежелани корекции в ъглите, може да намали поправките и престоя.