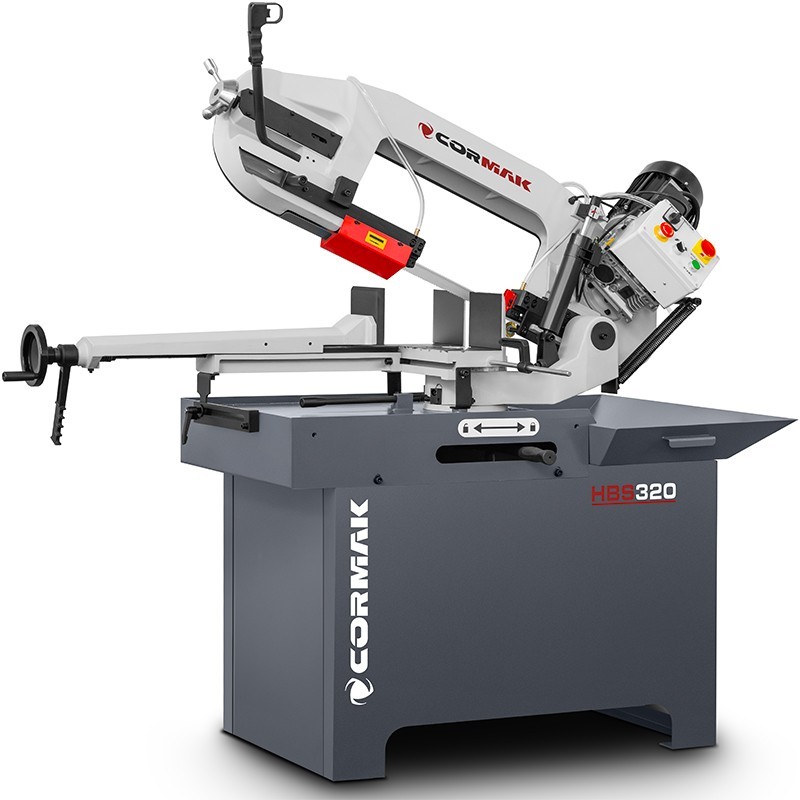
Скъсването на лентата в лентовия резач е проблем, който забавя работата, увеличава експлоатационните разходи и влошава качеството на рязането. Това важи както за малките работилници, така и за промишлените предприятия, в които лентовите триони за метал работят ежедневно в продължение на много часове.
Скъсването на лентата в лентовия резак е проблем, който забавя работата, увеличава експлоатационните разходи и влошава качеството на рязането. Това важи както за малките работилници, така и за промишлените предприятия, в които лентовите триони за метал работят ежедневно в продължение на много часове.
Най-често причината не е самата лента, а комбинация от няколко фактора: неправилно подбрана зъбна линия, неправилно натягане, прекалено агресивен ход, липса на приработване, слабо охлаждане или износени водачи. Правилната диагностика позволява бързо да се намали броят на повредите и да се удължи експлоатационният срок на инструмента.
Неправилен избор на лента за материала
Една от най-честите причини за скъсване на лентата е неправилно избраната зъбна решетка. За пълни ролки се използва една лента, а за профили, тръби, ъглови профили, снопове от материал или тънкостенни елементи – друга. Ако зъбната решетка е твърде рядка, зъбите могат да проникват агресивно в материала, да се закачат за ръбовете и да се отчупят. От друга страна, твърде фината зъбна решетка може да се запушва със стружки, което повишава температурата, съпротивлението при рязане и натоварването на лентата.
При избора е добре да се обърне внимание на:
- вида на материала: конструкционна стомана, неръждаема стомана, алуминий, чугун, труднообработваеми материали;
- сечение: пълно, затворен профил, тръба, плоскост, пакет от елементи;
- твърдост и склонност на материала към заклещване;
- препоръчителния диапазон на броя зъби, работещи едновременно в материала;
- тип на лентата: биметална, карбидна или специализирана за конкретно приложение.
Лентовата резачка за метал ще работи по-стабилно, ако лентата бъде подбрана според реалната задача, а не само според размерите на машината. При чести смени на материалите е добре да разполагате с няколко вида ленти и да ги използвате според предназначението им.
Прекалено голямо или прекалено малко натягане на лентата
Неправилното натягане на лентата е още една типична причина за повреди. Прекалено хлабавата лента може да се вълнува, да излиза от водача, да води до криво рязане и да увеличава риска от заклещване в материала. Прекалено силно напрегнатата лента работи под прекомерно натоварване, което може да доведе до скъсване, особено в близост до заварката.
Натягането трябва да се контролира съгласно инструкциите на производителя на резачката и лентата. При машини с манометър или индикатор за натягане е добре редовно да се проверява дали показанията са в рамките на работния диапазон. При интензивно експлоатирани устройства проверката трябва да бъде част от ежедневната експлоатация.
Неправилно подаване и скорост на рязане
Прекалено бързото придвижване на рамото води до претоварване на лентата. Зъбите тогава нямат време за правилно рязане, започват да изтръгват материала, да се отчупват или да се нагряват. Твърде малкият ход също не е благоприятен, тъй като зъбите могат да се плъзгат по повърхността, вместо да режат, което води до затъпяване и влошаване на качеството на рязането.
Също толкова важна е скоростта на лентата. Прекалено високата скорост може да прегрее острието, особено при неръждаема стомана и труднообработваеми материали. Прекалено ниската скорост може да доведе до трептене, неравномерни стружки и нестабилна работа.
Параметрите на рязане трябва да се подбират според материала, сечението, типа на лентата и състоянието на машината. Конструкционната стомана, алуминият, неръждаемата стомана и пълните валове изискват различни настройки в сравнение с тънкостенните профили. Правилно подбраните подаване и скорост удължават експлоатационния живот на лентата и подобряват качеството на металообработката.
Липса на приработване на новата лента
Новата лентова резачка за метал не трябва да работи с пълно натоварване още от първото рязане. Новите зъби имат остри ръбове, но са податливи на микроповреди. Ако веднага се приложи пълно подаване, зъбите могат да се отчупят, което ускорява износването и увеличава риска от скъсване на лентата.
Приработването се състои в извършване на първите разрези с ограничен ход и постепенно преминаване към нормални параметри. По този начин ръбовете на зъбите се стабилизират при контролирани условия. Това е проста операция, която често значително увеличава дълготрайността на инструмента, особено при рязане на пълни сечения и по-твърди материали.
Износени водачи, колела и почистваща четка
Водачите отговарят за правилното позициониране на лентата в зоната на рязане. Ако са износени, неправилно регулирани, замърсени или имат люфт, лентата може да се усуква, да се трие и да работи под неблагоприятен ъгъл. Резултатът са криви разрези, пукнатини, прекомерно загряване и по-бързо износване на зъбите.
Голямо значение имат и направляващите колела. Натрупаните стружки, повредената повърхност на колелото или неправилната траектория на работа могат да причинят допълнителни напрежения. Неисправната почистваща четка не отстранява стружките от пространствата между зъбите, поради което лентата по-бързо се запушва и загрява.
Редовната поддръжка трябва да включва проверка на водачите, лагерите, колелата, четката, защитните капаци и системата за натягане. При машините за металообработка дори малките пропуски могат бързо да доведат до скъпо струващо скъсване на лентата.
Недостатъчно охлаждане
Охлаждащата течност намалява температурата в мястото на рязане, ограничава триенето и спомага за отстраняването на стружките. Липсата на подходящо охлаждане води до прегряване на лентата, по-бързо затъпяване на зъбите и по-голям риск от скъсване. Проблемът е особено очевиден при неръждаема стомана, плътни профили и дълги разрези.
Необходимо е да се контролира нивото на охлаждащата течност, нейната концентрация, чистотата и проходимостта на тръбите. Струята трябва да попада директно в зоната на рязане. Също така е добре да се проверява дали в резервоара не се натрупва прекомерно количество стружки, които могат да влошат работата на помпата и дюзите.
Нестабилно закрепване на материала
Дори добре подбрана лента може да се скъса, ако материалът се премести по време на рязане. Нестабилното закрепване в менгеле, подпирането само на единия край на дълъг профил или рязането на сноп без подходящо притискане увеличават риска от заклещване на лентата.
Материалът трябва да бъде фиксиран по такъв начин, че да не се върти, да не се повдига и да не вибрира. При дълги елементи е препоръчително да се използват ролкови подавачи, опори или приемни маси. Стабилното закрепване подобрява качеството на рязането и предпазва лентата от внезапни претоварвания.
Как да разпознаем причината за скъсване на лентата?
След скъсване на лентата е добре да се анализира не само самият момент на повредата, но и предшестващите признаци. Неравномерното рязане може да сочи към проблем с водачите, натягането или износването на зъбите. Оцветяването и прегряването предполагат прекалено висока скорост, недостатъчно охлаждане или запушени зъби. Изкършените зъби могат да означават липса на приработване, прекалено голям ход или неправилно подбрана зъбна решетка.
| Симптом | Възможна причина | Какво да проверите? |
|---|---|---|
| Криво рязане | Хлабава лента, износени водачи, неправилен ход | Натягане, водачи, стабилност на материала |
| Изкършване на зъбите | Липса на приработване, прекалено агресивно подаване, неправилна зъбна режеща повърхност | Тип лента, първи разрези, работни параметри |
| Прегряване на лентата | Прекалено висока скорост, липса на охлаждаща течност, запушени зъби | Охлаждане, скорост, почистваща четка |
| Скъсване в зоната на заваряване | Прекомерно натягане, умора на лентата, претоварване | Напрежение, състояние на колелата, условия на рязане |
Как да се предотврати скъсването на лентите?
За да се ограничи рискът от повреди, е необходимо правилният избор на инструмент да се съчетае с правилното обслужване на машината. Най-важните превантивни мерки са:
- подбор на лентата според материала, напречното сечение и вида на рязането;
- редовна проверка на натяжението;
- настройка на подходяща скорост на лентата и подаване;
- вкарване на новите ленти в експлоатация преди пълно натоварване;
- проверка на водачите, колелата, четките и лагерите;
- поддържане на ефективно охлаждане;
- стабилно закрепване на материала в менгелето;
- редовно почистване на машината от стружки.
Също така е добре да се водят кратки сервизни бележки: какъв материал е бил нарязан, какъв лентов нож е бил използван, какви са били настроените параметри и кога е възникнал проблемът. Благодарение на това е по-лесно да се открие повтаряща се грешка и да се подобри процесът.
Обобщение
Скъсването на лентите в лентовите резачки най-често се дължи на неправилен избор на лента, неправилно натягане, прекалено агресивно подаване, липса на приработване, износени водачи или неефективно охлаждане. Всеки от тези проблеми може да бъде ограничен чрез правилна експлоатация и редовна поддръжка.
Добре експлоатираната лентова резачка осигурява точно, повторяемо и безопасно рязане. Правилният избор на лента и контролът на работните параметри позволяват да се намалят разходите, да се ограничат престоите и да се подобри ефективността на металообработката.