Рязането под ъгъл е една от най-често извършваните операции в слесарските работилници, производствените предприятия и фирмите, занимаващи се с металообработка. То се използва при рязане на стоманени профили, тръби, ъглови профили, плоски профили, пръти и конструктивни елементи.
Рязането под ъгъл е една от най-често извършваните операции в металообработвателните цехове, производствените предприятия и фирмите, занимаващи се с металообработка. То се използва при рязане на стоманени профили, тръби, ъглови профили, плоски профили, пръти и конструктивни елементи.
Добре настроената лентова резачка за метал позволява да се постигне равномерно, повторяемо и прецизно рязане. Това е от голямо значение при заваряването на рамки, парапети, стелажи, стоманени конструкции и монтажни елементи. Дори малка грешка в ъгъла може да доведе до това материалът да не се впише в по-нататъшния монтаж.
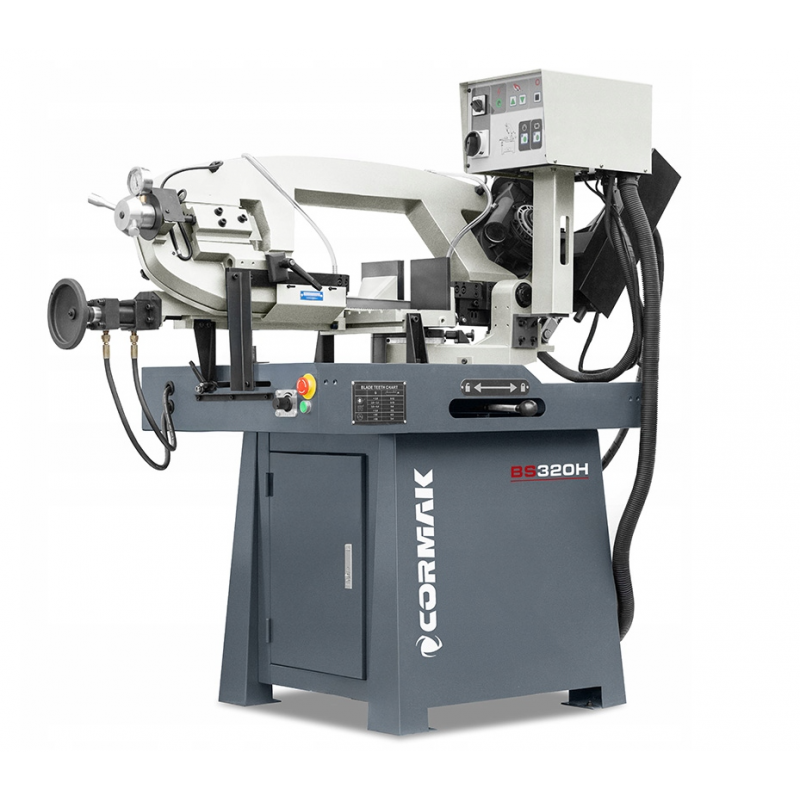
При избора на машина под ключовата фраза „лентова резачка за метал“ е добре да се обърне внимание не само на мощността на двигателя, но и на стабилността на конструкцията, диапазона на регулиране на ъгъла, воденето на лентата, системата за закрепване на материала и възможността за работа с охлаждане.
Къде се използва наклонното рязане?
Рязането под ъгъл е необходимо навсякъде там, където металните елементи впоследствие трябва да образуват ъгли, рамки, конзоли, пространствени конструкции или заварени детайли под определен ъгъл. Това важи както за малки серии в цеховете, така и за серийното производство на стоманени елементи.
Най-често под ъгъл се режат:
- затворени и отворени профили;
- стоманени и алуминиеви тръби;
- ъглови профили, U-профили и плоски профили;
- плътни пръти и конструктивни елементи;
- детайли за парапети, рамки, скари и заварени конструкции.
При такива работи е важна не само самата възможност за настройка на ъгъла, но и повторяемостта. Ако следващите елементи се различават по дължина или ъгъл, монтажът става по-труден и заварчикът трябва да коригира фугите и прилягането на място.
Настройка на ъгъла на рязане
Първата стъпка е точното настройване на ъгъла. Различните лентови резачки за метал могат да позволяват рязане под ъгъл 45°, 60° или в по-широк диапазон. На практика важни са не само стойностите на скалата, но и четливостта на деленията, твърдостта на фиксатора и липсата на люфт в механизма за въртене.
Преди да започнете работа, е добре да проверите дали рамото на резачката, менгелето и регулиращите елементи са стабилни. При рязане под ъгъл дори и малко отклонение може да повлияе на крайния резултат. При елементи, изискващи висока точност, е добре да се направи пробно рязане на къс участък от материала и да се провери размерът с ъгломер, линийка или измервателен инструмент, подходящ за допустимите отклонения.
При серийно производство е препоръчително да се маркират най-често използваните настройки и да се използват ограничители за дължина. Това улеснява подготовката на серия от елементи с една и съща геометрия.
Стабилно закрепване на материала
Дори висококачествена лентова трион за метал няма да осигури прецизно рязане, ако материалът е закрепен неправилно. Профилът, тръбата или пръчката трябва да бъдат здраво притиснати в менгелето и стабилно подпрени по цялата си дължина.
При рязане под ъгъл детайлът често има по-малка опорна повърхност, отколкото при право рязане. Трябва да се уверите, че материалът не се измества настрани, не се върти в менгелето и не пада извън работната маса. Дългите елементи трябва да се подкрепят с ролка, стойка или ролков подавач. Липсата на опора може да доведе до изкривяване на материала, вибрации, заклещване на лентата и криво рязане.
Особено внимание изискват тънкостенните профили и тръбите. Прекалено силен натиск може да деформира материала, а прекалено слаб ще му позволи да се измести по време на работа. Препоръчително е натискът да се подбере така, че детайлът да е стабилен, но да не бъде повреден.
Избор на режеща лента
Качеството на работата се влияе в голяма степен от подходящо подбраните лентови триони за метал. За тънкостенни профили се използва една лента, за пълни пръти – друга, а за труднообработваеми материали или неръждаема стомана – трета.
При избора на лента трябва да се вземат предвид:
- вида на рязания материал;
- дебелината на стената или пълното сечение на елемента;
- твърдостта на материала;
- интензивността на работата;
- изискваното качество на повърхността след рязане.
Прекалено голям зъб може да разкъсва тънкия профил и да доведе до счупване на зъбите. Прекалено фин зъб може да се запушва при плътен материал, като увеличава съпротивлението при рязане. И в двата случая качеството на рязането спада, а износването на лентата се увеличава.
Износената или неправилно подбраната лента често води до отклоняване на рязането. Резултатът е неравна повърхност, по-голям скос и необходимост от допълнителна обработка на метала. Затова състоянието на лентата трябва да се проверява редовно, особено при серийна работа.
Ход, водачи и охлаждане
При рязане под ъгъл лентата често има по-дълъг контакт с материала, отколкото при перпендикулярно рязане. Напредъкът трябва да бъде плавен, равномерен и съобразен с напречното сечение. Прекалено бързото спускане на рамото може да доведе до вибрации, прегряване, изчупване на зъбите и ускорено износване на лентата.
Водачите трябва да бъдат разположени възможно най-близо до материала. Колкото по-къс е участъкът от лентата, който не е подпрян, толкова по-голяма е стабилността на работата и толкова по-малък е рискът от усукване на лентата. Важно е също така лентата да бъде правилно напрегната в съответствие с препоръките на производителя на машината.
При рязане на стомана, дебели профили, плътни сечения и серийна работа е препоръчително да се използва охлаждане. Охлаждащата течност намалява триенето, отвежда топлината и помага за отстраняването на стружките от зоната на рязане. Благодарение на това лентата работи по-стабилно, а нейният експлоатационен срок може да бъде по-дълъг.
Най-честите грешки при рязане под ъгъл
Сред най-често срещаните грешки са:
- неточно настройване на ъгъла или работа с нестабилна фиксация;
- слабо закрепване на материала в менгелето;
- липса на опора за дълги профили;
- неправилно подбрана лента за напречното сечение на материала;
- работа с износена или повредена лента;
- прекалено бързо придвижване на рамото;
- неправилно настроени водачи;
- липса на охлаждане при изискващи материали.
Всяка от тези грешки може да влоши точността на рязането, да увеличи износването на лентата и да удължи последващата обработка. В крайни случаи това може да доведе и до заклещване на материала или повреда на лентата.
Проверка преди рязане под ъгъл
| Елемент на проверката | Защо е важна? | Какво да се провери? |
|---|---|---|
| Ъгъл на рязане | Определя точността на прилягането на елемента при монтажа | Скала, фиксатор, пробно рязане и измерване |
| Закрепване на материала | Предотвратява изместването и изкривяването на детайла | Натиск на менгелето, опора за дълъг елемент, стабилност |
| Резъчна лента | Влияе върху качеството, праволинейността и издръжливостта на инструмента | Зъбна линия, състояние на зъбите, подбор според материала |
| Водачи | Стабилизират лентата в зоната на рязане | Разстояние, люфт, позициониране в близост до материала |
| Ход и охлаждане | Ограничават прегряването и износването на лентата | Скорост на спускане на рамото, дебит на охлаждащата течност, стружки |
Често задавани въпроси
Защо лентовият резак реже криво?
Най-честите причини са износен лентов нож, неправилно настроени водачи, прекалено бързо подаване, слабо закрепване на материала или неточно настроен ъгъл. Също така е добре да проверите напрежението на лентата и състоянието на менгелето.
Необходимо ли е охлаждане?
Да, особено при рязане на стомана, дебели профили, плътни сечения и серийна работа. Охлаждането ограничава прегряването, помага за отстраняването на стружките и може да удължи експлоатационния живот на лентата.
Как да изберем лента за резачката?
Лентата трябва да се избере според вида на материала, дебелината на стената и напречното сечение на елемента. За тънки профили е подходяща една лента, а за пълни пръти – друга. При честа смяна на материалите е добре да се следват препоръките на производителя на лентите и машината.
Струва ли си да се направи пробно рязане?
Да. При прецизни елементи пробното рязане позволява да се провери действителният ъгъл, поведението на лентата и стабилността на закрепването преди започването на самата серия.
Обобщение
Добре подбраната лентова резачка улеснява прецизното рязане под ъгъл и подобрява повторяемостта на работата. Тя се справя добре с профили, тръби, пръти и конструктивни елементи, особено когато е важно елементите да се приспособят за заваряване или монтаж.
Ако държите на прецизността, обърнете внимание на настройката на ъгъла, стабилното закрепване на материала, избора на лента, плавното подаване, водачите и охлаждането. Висококачествените лентови резачки за метал намаляват необходимостта от поправки, ограничават загубите на материал и ускоряват ежедневната работа в цеха и производството.