При избора на CNC преса за огъване на ръбове е лесно да се съсредоточим единствено върху броя на управляваните оси. Производителите предлагат 3-, 4-, 6- и 8-осови машини, а в най-разширените конфигурации броят на управляваните елементи може да бъде дори по-голям. Повече оси обаче не винаги означават по-добър избор. Най-важното е конфигурацията да бъде съобразена с вида на детайлите, обема на производството, честотата на пренастройките и очакваното ниво на автоматизация.
При избора на CNC преса за огъване е лесно да се фокусираме единствено върху броя на управляваните оси. Производителите предлагат машини с 3, 4, 6 и 8 оси, а в най-разширените конфигурации броят на управляваните елементи може да бъде дори по-голям. Повече оси обаче не винаги означават по-добър избор. Най-важното е конфигурацията да бъде съобразена с вида на детайлите, обема на производството, честотата на пренастройките и очакваното ниво на автоматизация.
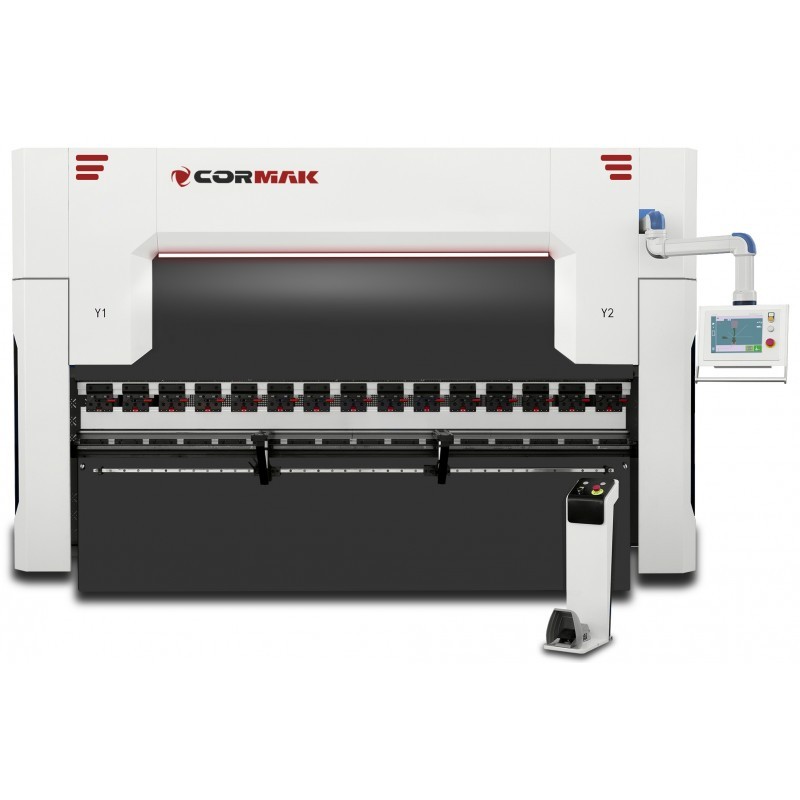
В много предприятия основната конфигурация Y1 + Y2 + X ще бъде достатъчна за прости операции. При по-сложни детайли обаче бързо се налагат осите R и Z1/Z2. При дългите преси голямо значение има и автоматичната компенсация на провисването, често наричана ос V.
Какво означават осите в CNC пресата за огъване?
Всяка ос отговаря за определено движение на машината, гредата или задния буфер. CNC контролерът настройва тяхното положение в съответствие с програмата за огъване, благодарение на което операторът не трябва всеки път да извършва ръчни измервания и настройки.
Най-често срещаните оси са:
- Y1 и Y2 – управление на лявата и дясната страна на подвижната греда,
- X – настройка на разстоянието между задния ограничител и линията на огъване,
- R – регулиране на височината на пръстите на задния ограничител,
- Z1 и Z2 – странично позициониране на пръстите на ограничителя по дължината на машината,
- X1 и X2 – независимо регулиране на лявата и дясната страна на буфера,
- V – автоматична компенсация на провисването на масата или гредата.
Именно тези елементи оказват най-голямо влияние върху удобството при работа, повторяемостта на огъването и обхвата на детайлите, които могат да се изработват на пресата.
Оси Y1 и Y2 – основа за прецизно огъване
В хидравличната CNC преса за огъване осите Y1 и Y2 отговарят за положението на лявата и дясната страна на подвижната греда. Контролерът управлява двете страни независимо, за да може гредата да запази правилното си положение спрямо масата през целия работен цикъл.
Това оказва пряко влияние върху постигането на повторяем ъгъл на огъване по цялата дължина на детайла. Управлението на Y1/Y2 позволява също така корекция на положението на гредата и прецизно настройване на долната точка на огъване. На практика това са основните оси на съвременната CNC преса за огъване.
Ос X – най-важната ос на задния ограничител
Ако Y1 и Y2 отговарят за движението на гредата, то ос X определя позицията на линията на огъване върху детайла. Контролерът премества задния буфер до запрограмираната стойност, а операторът придвижва ламарината до пръстите на буфера и извършва огъването.
Благодарение на това не е необходимо ръчно да се измерва положението на следващия ръб. Оста X е особено важна при детайли с няколко огъвания, тъй като след всеки цикъл буферът може автоматично да се настрои на следващата стойност, записана в програмата.
За повечето стандартни приложения конфигурацията Y1 + Y2 + X е абсолютният минимум, от който си струва да започнете избора на CNC преса.
Ос R – кога наистина е полезна?
Ос R отговаря за вертикалното положение на пръстите на задния ограничител. Тя е важна, защото след първото огъване детайлът не винаги остава равен. Следващият ръб може да се намира по-високо или по-ниско спрямо масата на машината. Ако ограничителят се движи само по ос X, операторът може да има проблем с правилното подпиране на детайла.
Ос R позволява автоматично повдигане или спускане на пръстите на ограничителя. Тя е особено полезна при:
- профили с много огъвания,
- високи фланци,
- кутиови елементи,
- корпуси и шкафове,
- сложни последователности от огъвания.
Ако пресата трябва да извършва предимно единични, прости огъвания, ос R не винаги ще е необходима. При по-разнообразно производство обаче тя значително увеличава възможностите на машината и намалява необходимостта от ръчно настройване на детайла.
Оси Z1 и Z2 – важни при променливо производство
Осите Z1 и Z2 отговарят за преместването на пръстите на ограничителя наляво и надясно по дължината на машината. При простите преси операторът настройва пръстите ръчно. Това не е голям проблем, ако в продължение на много часове се произвежда една и съща детайл.
Ситуацията се променя при чести промени в поръчките. Автоматичните оси Z1/Z2 позволяват на контролера самостоятелно да позиционира пръстите на подходящите места. Операторът не трябва всеки път да ги премества ръчно и да проверява позицията с линийка.
Това има особено значение при производството на:
- малки серии,
- детайли с различна ширина,
- корпуси, кутии и шкафове,
- елементи, изработвани по различни програми,
- производство, изискващо често пренастройване.
Ако бързата смяна на поръчките е от значение, осите Z1/Z2 могат значително да съкратят времето за настройка на машината.
Оси X1 и X2 – за по-взискателни детайли
Стандартната ос X премества целия ограничител успоредно на линията на огъване. При повечето детайли това е достатъчно. При по-сложни конфигурации обаче се използват осите X1 и X2, т.е. независимо регулиране на лявата и дясната страна на ограничителя.
Такова решение може да се наложи при елементи с нередовна форма, при ориентиране по наклонени ръбове или при огъвания, при които референтният ръб не е успореден на линията на огъване. Това е оборудване, предназначено предимно за по-взискателни предприятия. За типични профили, корпуси и конструктивни елементи стандартната ос X обикновено е достатъчна.
Ос V – компенсация на прогиба
При дълги детайли и големи сили на огъване масата и гредата на пресата могат да претърпят леко еластично деформиране. В резултат на това ъгълът на огъване в средата на елемента може да се различава от ъгъла, получен по краищата му.
Решението е компенсацията на прогиба, често наричана ос V. Системата променя геометрията на масата или системата за закрепване на матрицата по такъв начин, че да компенсира деформацията, възникваща по време на огъването.
Автоматичната компенсация е особено важна при:
- дълги елементи,
- по-дебели ламарини,
- строги изисквания за ъглови допуски,
- серийно производство,
- огъване при голяма работна ширина.
При големите CNC абкант-преси автоматичната компенсация на провисването е решение, от което не си струва да се пести прекалено много.
Заслужава ли си да се купи преса с максимален брой оси?
Не винаги. Ако предприятието произвежда предимно прости профили и повтарящи се елементи, разширената многоосова опора може да се използва само в малка степен. По-голям брой оси означава по-сложна конструкция, по-висока цена на машината и по-големи изисквания по отношение на експлоатацията и сервизното обслужване.
От друга страна, прекалено опростената конфигурация може да ограничи производствените възможности още след няколко месеца. Затова е добре да се оценят не само текущите поръчки, но и планираното развитие на фирмата, видът на новите детайли и честотата на пренастройката.
Каква конфигурация на осите ще бъде най-подходяща?
За прости цехови работи може да се приеме конфигурацията:
Y1 + Y2 + X
Тя осигурява основна автоматизация и прецизно позициониране на задния ограничител.
За фирма, произвеждаща по-разнообразни детайли, по-добро решение ще бъде:
Y1 + Y2 + X + R
Ос R разширява възможностите при поредица от огъвания и профили с по-сложна геометрия.
За гъвкаво производство, чести промени в поръчките и по-взискателни детайли си заслужава да се обмисли:
Y1 + Y2 + X + R + Z1 + Z2
Такава 6-осова CNC преса за огъване на ръбове осигурява много голяма свобода при автоматичното настройване на ограничителя. При дълги машини е препоръчително допълнително да се използва автоматична V-компенсация.
Броят на осите не е всичко
При закупуването на преса не трябва да се оценява устройството единствено въз основа на информацията „6 оси“ или „8 оси“. Също толкова важни са точността на позициониране, скоростта на буталото, конструкцията на водачите, твърдостта на рамката, хидравличната система и възможностите на CNC контролера.
Един добър контролер трябва да позволява удобно създаване на програми, записване на последователностите на огъване и автоматично изчисляване на позициите на отделните оси. В по-усъвършенстваните системи операторът може да въведе размерите на детайла, а контролерът помага при избора на последователността на огъване и настройките на машината.
На практика добре конфигурирана 6-осова преса може да бъде по-полезна от значително по-сложна машина, чиито възможности не са необходими в даден цех.
Обобщение
Най-важните оси на CNC пресата за огъване са Y1, Y2 и X. Те осигуряват основен контрол върху гредата и автоматично настройване на задния ограничител. Ако се произвеждат по-сложни детайли, си заслужава конфигурацията да се разшири с ос R. При чести смени на детайлите голямо предимство осигуряват осите Z1 и Z2, които автоматично настройват пръстите на отбойника.
При дългите преси е важна и компенсацията на прогива V, тъй като помага за поддържане на равномерен ъгъл на огъване по цялата дължина на детайла. За много съвременни предприятия добър компромис между цена, автоматизация и възможности ще бъде CNC абкант-преса, оборудвана с оси Y1, Y2, X, R, Z1 и Z2, както и с автоматична компенсация на провисването.