Лазерен заваръчен апарат или MIG/MAG – коя технология е по-подходяща за вашето предприятие? Сравняваме скоростта на заваряване, качеството на шевовете, термичните деформации, подготовката на детайлите и производствените разходи. Научете кога лазерното заваряване е изгодно и кога MIG/MAG остава по-гъвкавото решение.
Лазерен заваръчен апарат или MIG/MAG? Все повече предприятия за обработка и съединяване на метали си задават този въпрос. MIG/MAG се използва широко от десетилетия в работилници и индустриални производства. Технологията е универсална, добре позната на заварчиците и сравнително толерантна към неточно напасване. Ръчното лазерно заваряване може да увеличи скоростта, да намали термичните деформации и да ограничи последващата обработка.
Изборът трябва да отчита материала, дебелината, геометрията на съединението, размера на сериите, изискванията за качество и общата себестойност. Полезно е да сравните възможностите на лазерните заваръчни апарати CORMAK с характеристиките на традиционния метод MIG/MAG.
Как работи методът MIG/MAG?
MIG/MAG използва електрическа дъга между детайла и непрекъснато подаван електроден тел. Стопяемият тел осигурява добавъчен материал, а защитният газ предпазва заваръчната вана от нежеланото въздействие на атмосферата.
При MIG се използват инертни газове, най-често аргон или смеси от инертни газове, особено подходящи за алуминий. MAG използва активен газ или газови смеси с активни компоненти и широко се прилага при конструкционни стомани.
MIG/MAG е подходящ за тежки конструкции, ремонти и детайли с различна геометрия. Необходимо е правилно да се настроят напрежението, токът, подаването на тел, газът и техниката на горелката. Неподходящите настройки могат да доведат до пръски, прекомерно усилване на шева, неравности и деформации.
Защо лазерният заваръчен апарат може да е по-производителен?
Лазерният апарат използва концентриран светлинен лъч с висока енергийна плътност. Той разтопява бързо материала в зоната на съединяване и позволява тесен шев, често с по-малко топлина в околните области в сравнение с MIG/MAG.
По-тясната зона на термично влияние може да ограничи вълнообразните деформации на тънки листове, усукването и изменението на размерите. Това е ценно при производство на корпуси, шкафове, резервоари, метални мебели и декоративни изделия.
При добре подготвени съединения лазерът често позволява по-висока скорост. В серийното производство по-краткото време за един шев може да увеличи броя готови детайли на смяна. Реалната производителност обаче зависи от материала, дебелината, позицията, подготовката и параметрите на машината.
Лазерен заваръчен апарат и MIG/MAG – сравнителна таблица
| Критерий | Лазер | MIG/MAG |
|---|---|---|
| Скорост | Потенциално по-висока при точно подготвени съединения | Зависи от параметрите, дебелината и броя проходи |
| Термично повлияна зона | Обикновено по-тясна | Обикновено по-широка |
| Външен вид на шева | Тесен, равномерен, често с малко усилване | Обикновено по-широк, възможни пръски |
| Допустими междини | Изисква по-точно напасване | По-добре понася по-големи разстояния |
| Довършване | Често ограничено | По-често са нужни почистване и шлайфане |
| Първоначална инвестиция | Обикновено по-висока, включително за защити | Обикновено по-ниска |
| Приложения | Серийни изделия, тънки листове, видими детайли | Конструкции, ремонти, монтаж и различни поръчки |
Таблицата показва типични характеристики, а не гарантирани резултати. Качеството, скоростта и якостта зависят от оборудването, материала, геометрията, параметрите и квалификацията на оператора.
Качество на заваръчния шев и последваща обработка
Предимство на лазерното заваряване е възможността за тесен, равномерен и естетичен шев. Правилните настройки намаляват пръските, прекомерното усилване и необходимостта от интензивно шлайфане.
При MIG/MAG по-често трябва да се отстраняват пръски, да се изравняват повърхности и да се подготвят изделия за боядисване. Това увеличава времето, потреблението на абразиви и разходите за труд.
При парапети, метални мебели, резервоари, корпуси и изделия от неръждаема стомана по-малкото довършителни операции може да намали себестойността. Красивият шев обаче не доказва достатъчно проваряване и якост. Отговорните съединения трябва да се проверяват според техническата документация и изискванията за качество.
Подготовка на детайлите за заваряване
Лазерното заваряване изисква чисти, равни и точно напаснати ръбове. Трябва да се отстранят масло, боя, влага, ръжда, окалина и други замърсители. Важно е стабилното фиксиране, за да не се преместват елементите по време на работа.
В подходящи приложения добавъчната тел може да запълни малки междини, но не замества правилната подготовка. При детайли, които трябва да се въртят или позиционират прецизно, могат да се използват заваръчни позиционери CORMAK, съобразени с масата и геометрията на изделието.
MIG/MAG обикновено понася по-големи междини и неточно напасване, но също изисква подходящо почистване. Затова остава практичен при ремонти, монтаж на конструкции и променливи условия.
Материали и дебелини на заваряваните елементи
И двете технологии могат да се използват за конструкционна стомана, неръждаема стомана и алуминий, когато апаратът, добавъчният материал, газът и параметрите са правилно избрани.
Лазерът е особено подходящ за тънки и среднодебели листове, при които ограниченият топлинен принос запазва геометрията. При алуминия трябва да се вземат предвид топлопроводността, повърхностните свойства и отразяването на лъчението. Подготовката и контролът са особено важни.
За дебели конструкции, широки междини и съединения с многопроходно запълване MIG/MAG често е по-гъвкав. Максималната дебелина при лазерното заваряване не се определя само от мощността, а и от материала, геометрията, позицията и необходимата дълбочина на проваряване.
Разходи за заваряване и възвръщаемост на инвестицията
Лазерният апарат обикновено изисква по-висока първоначална инвестиция от MIG/MAG. Икономическото сравнение трябва да обхваща целия производствен процес, а не само цената на машината и времето за полагане на шева.
В разходите се включват електроенергия, тел, газове, подготовка, шлайфане, поправки, сервиз, обучение и обезопасяване. Ако лазерът съкрати няколко производствени операции, по-ниската цена на готов детайл може да компенсира инвестицията.
Най-показателна е себестойността на един приет детайл, включително брака и престоя. Практическите изпитвания с реални изделия позволяват да се измерят пълното време за производство и контрол, както и разходът на материали.
Безопасност при работа
Мощните ръчни лазерни заваръчни апарати обикновено са устройства от лазерен клас 4. Директното и отразеното лъчение могат да причинят тежки увреждания на очите и кожата. Само предпазни очила не са достатъчни за безопасност.
Необходими са оценка на риска, подходящи защитни ограждения или контролирана зона, ограничаване на достъпа, защита според дължината на вълната и параметрите на лазера и обучен персонал. Личните предпазни средства CORMAK за лазерно заваряване са част от защитата, но не заместват техническите мерки.
И двата процеса изискват вентилация и противопожарна защита. Подходящите аспиратори за заваръчен дим CORMAK подпомагат отвеждането на замърсяванията. При MIG/MAG съществуват рискове от интензивно излъчване на дъгата, пръски, горещи повърхности и електричество. Безопасното оборудване на работното място е част от инвестицията.
Кога да изберем лазерен заваръчен апарат?
Лазерната технология може да е особено изгодна за предприятия, които:
- произвеждат редовни и повтаряеми серии,
- работят предимно с тънки и среднодебели листове,
- заваряват конструкционна стомана, неръждаема стомана или алуминий,
- искат да намалят термичните деформации,
- имат високи разходи за шлайфане и поправки,
- трябва да увеличат производителността на работното място,
- изискват красиви шевове върху видими елементи.
При повтаряеми изделия и добре подготвен процес ръчният лазер може да подобри производителността и стабилността. Преди инвестиция са препоръчителни пробни заварки върху представителни материали и проверка на качеството.
Кога MIG/MAG е по-добрият избор?
MIG/MAG е подходящ за работилници с разнообразни поръчки, ремонти, монтаж и тежки стоманени конструкции. Методът работи добре при различна геометрия и когато точното напасване на ръбовете е трудно.
По-ниската начална цена, наличността на консумативи и широкото познаване на процеса са важни за малките фирми. При единично производство MIG/MAG може да бъде по-икономичен, дори когато самото заваряване продължава по-дълго.
Някои предприятия могат да използват и двете технологии: лазер за прецизни серийни детайли, а MIG/MAG за ремонти, дебели конструкции и съединения с по-големи допуски.
Заключение
Няма един универсално най-добър метод. MIG/MAG осигурява гъвкавост и по-голяма толерантност към неточности. Лазерът може да предложи по-висока скорост, по-малки деформации и по-малко довършителна обработка.
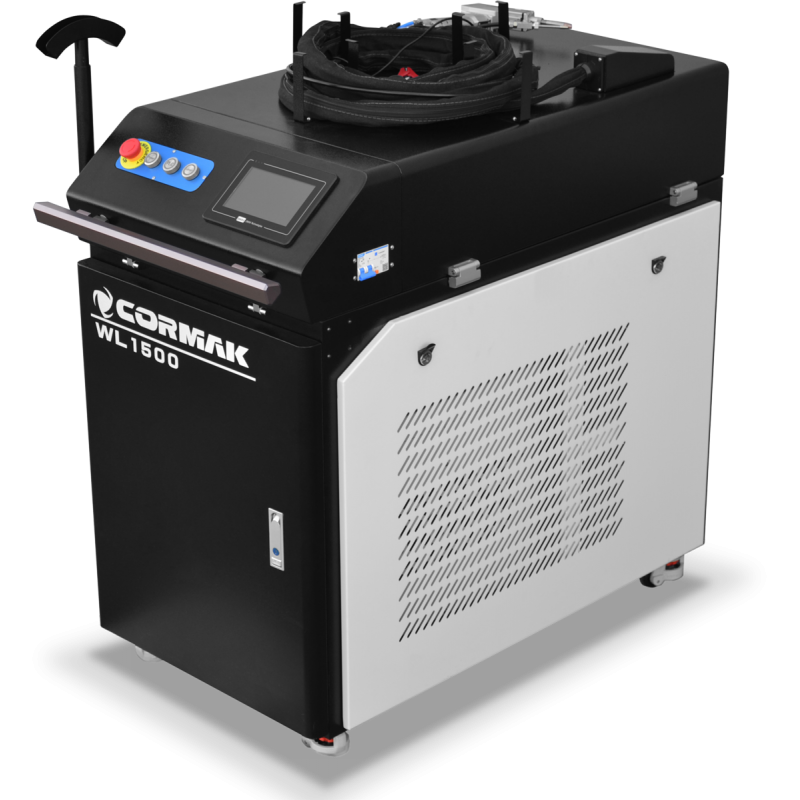
За повтаряеми серии си струва да се разгледа фибролазерна система като лазерния заваръчен апарат CORMAK WL3000 3в1 с мощност 3000 W, предназначен за заваряване, а при подходяща конфигурация също за лазерно рязане и почистване.
Преди покупка сравнете производствените изисквания, възможностите на машината, разходите за безопасност и резултатите от пробите. Така решението ще бъде технически и икономически обосновано.