Лазерна заваръчна машина или MIG/MAG – коя технология е по-подходяща за Вашето предприятие? Сравняваме скоростта на заваряване, качеството на шевовете, термичните деформации, подготовката на детайлите и производствените разходи. Разберете кога лазерното заваряване е изгодна инвестиция и кога традиционният метод MIG/MAG остава по-практичното решение.
Лазерна заваръчна машина или MIG/MAG – кое да изберем?
Заваряването MIG/MAG от много години е един от най-широко използваните методи за съединяване на метали в работилници и промишлени предприятия. Технологията е универсална, добре позната на операторите и сравнително толерантна към неточно напаснати детайли. Все повече фирми обаче разглеждат възможността за използване на ръчни лазерни заваръчни машини, които могат да увеличат скоростта на работа, да намалят деформациите и да ограничат необходимостта от последваща обработка на заваръчните шевове.
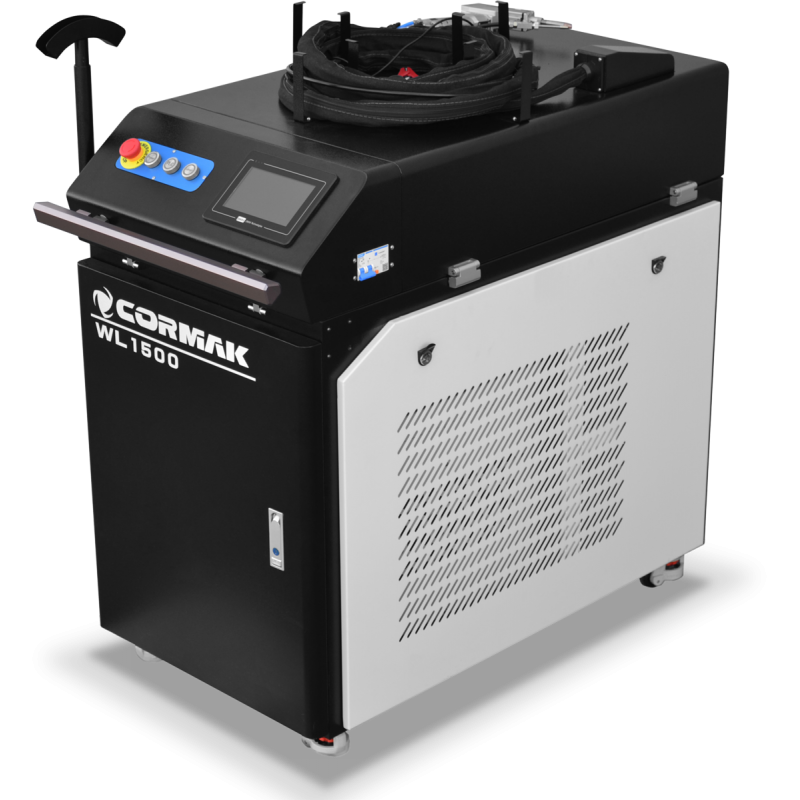
Изборът на оборудване трябва да отчита вида на материала, дебелината на детайлите, размера на производствените серии, изискванията към качеството и общите разходи за изработване на съединението. Затова е полезно да разгледате възможностите на лазерните заваръчни машини CORMAK и да ги сравните с характеристиките на традиционното MIG/MAG оборудване.
Как работи методът MIG/MAG?
При MIG/MAG се използва електрическа дъга, която възниква между основния материал и автоматично подавана телена електрода. Топящата се електрода осигурява добавъчния метал, а защитният газ предпазва заваръчната вана от въздействието на атмосферния въздух.
При MIG се използват инертни газове, най-често аргон или подходящи газови смеси. Методът е особено полезен при заваряване на алуминий. MAG използва активни газове или съответни газови смеси и е широко разпространен при заваряването на конструкционни стомани.
MIG/MAG е подходящ за тежки конструкции, ремонтни дейности и детайли с променлива геометрия. Процесът обаче изисква внимателен контрол на параметрите, ъгъла на горелката и скоростта на движение. Неправилните настройки могат да доведат до пръски, неравномерни шевове, прекомерно усилване на шева и по-големи термични деформации.
Защо лазерното заваряване може да бъде по-производително?
Лазерната заваръчна машина използва концентриран светлинен лъч с висока енергийна плътност. Той позволява бързо разтопяване на краищата на материала и образуване на тесен заваръчен шев при ограничено нагряване на съседните зони.
По-малката зона на термично влияние помага да се намалят вълнообразните деформации на тънките листове, усукването на конструкции и отклоненията в размерите. Това е особено важно при производството на корпуси, метални шкафове, резервоари, метални мебели и декоративни елементи.
При правилно подготвени съединения лазерът често позволява по-висока скорост на заваряване в сравнение с MIG/MAG. При серийно производство съкращаването на времето за всеки шев може да увеличи броя на готовите детайли за една смяна. Реалната производителност обаче зависи от дебелината на материала, геометрията на съединението и настройките на машината.
Лазерно заваряване и MIG/MAG – сравнителна таблица
| Критерий | Лазерно заваряване | MIG/MAG |
|---|---|---|
| Скорост на заваряване | Потенциално по-висока при добре подготвени съединения | Универсална, зависи от параметрите и броя на проходите |
| Зона на термично влияние | Обикновено по-тясна | Обикновено по-широка |
| Външен вид на шева | Тесен, равномерен, често с малко усилване | Обикновено по-широк, възможни пръски |
| Допустими междини | Изисква по-точно напасване | По-добра поносимост към по-големи междини |
| Довършителна обработка | Често по-малко необходима | По-често се изискват почистване и шлайфане |
| Първоначална инвестиция | Обикновено по-висока | Обикновено по-ниска |
| Типични приложения | Серийно производство, тънки листове, видими детайли | Конструкции, ремонти и монтаж |
Таблицата представя типичните характеристики на технологиите. Конкретните резултати зависят от оборудването, материала, подготовката на съединението и квалификацията на оператора.
Качество на шева и последваща обработка
Едно от важните предимства на лазерната технология е възможността за получаване на тесни, равномерни и естетични шевове. Правилно подбраните параметри ограничават пръските, прекомерното натрупване на метал и необходимостта от интензивно шлайфане.
При MIG/MAG след заваряване по-често се налага отстраняване на пръски, изравняване на повърхността на шева и подготовка за боядисване. Това изисква допълнително време, абразивни материали и разходи за труд.
При производството на парапети, метални мебели, резервоари, корпуси и изделия от неръждаема стомана намаляването на довършителните операции може значително да подобри икономичността. Трябва обаче да се помни, че добрият външен вид не гарантира автоматично необходимото проплавяне и якост. Съединенията със специфични изисквания към качеството трябва да бъдат проверявани съгласно техническата документация.
Подготовка на детайлите за заваряване
Лазерното заваряване изисква чисти, равни и прецизно напаснати краища. Преди работа трябва да се отстранят масла, боя, влага, ръжда, окалина и други замърсявания. Особено важно е стабилното фиксиране на детайлите.
При определени приложения подаващото устройство за тел позволява добавяне на материал и компенсиране на малки междини. То обаче не замества правилната подготовка на съединението. При детайли, които трябва да се завъртат или точно да се позиционират, могат да помогнат позиционерите за заваряване CORMAK.
MIG/MAG понася по-добре неточни съединения и по-големи разстояния между елементите, въпреки че също изисква достатъчно почистване. Затова методът остава практичен при ремонти, работа на строителни обекти и монтаж на конструкции.
Материали и дебелини на заваряваните елементи
И двете технологии могат да се използват за конструкционна стомана, неръждаема стомана и алуминий, при условие че са правилно подбрани машината, защитният газ и технологичните параметри.
Лазерът е особено интересен при тънки и среднодебели листови материали, когато ограничаването на топлинното въздействие е важно за запазване на геометрията. При алуминия трябва да се отчетат високата топлопроводност, състоянието на повърхността и рискът от отражение на лазерното лъчение.
За дебели конструкционни елементи, големи междини и съединения, изискващи многопроходно запълване, MIG/MAG често е по-гъвкав. Максималната дебелина за лазерно заваряване не се определя само от мощността на източника, а и от материала, геометрията и необходимата дълбочина на проплавяне.
Разходи за заваряване и възвръщаемост на инвестицията
Покупката на лазерна заваръчна машина обикновено изисква по-висока първоначална инвестиция в сравнение с традиционна MIG/MAG машина. При оценката на разходите обаче е важно да се разглежда целият процес, а не само цената на оборудването и времето за изпълнение на шева.
Необходимо е да се включат разходите за електроенергия, тел и газове, подготовка, шлайфане, корекции, поддръжка, обучение и задължителните средства за безопасност. Ако лазерът съкращава няколко производствени етапа, по-високата покупна цена може да бъде компенсирана от по-ниска себестойност на готовия детайл.
Най-надеждният начин за определяне на рентабилността са технологични проби с реални детайли и измерване на общото производствено време, включително контрола на качеството.
Безопасност при работа
Мощните ръчни лазерни заваръчни машини обикновено са лазерни устройства от клас 4. Прякото и отразеното лъчение могат да причинят сериозни увреждания на очите и кожата. Самото носене на защитни очила не е достатъчно за осигуряване на безопасност.
Работното място изисква оценка на риска, подходящи защитни прегради или контролирана лазерна зона, ограничаване на достъпа, лични предпазни средства, съобразени с дължината на вълната, и обучен персонал. Необходими са също ефективно отвеждане на заваръчните димове, вентилация и противопожарна защита.
MIG/MAG също създава рискове от лъчението на електрическата дъга, пръски, нагорещени детайли, димове и електрически ток. И при двата метода безопасната организация на работното място е неразделна част от инвестицията.
Кога да изберем лазерна заваръчна машина?
Лазерната технология е особено полезна за предприятия, които:
- изпълняват редовни и повтарящи се производствени серии,
- работят главно с тънки и среднодебели листове,
- заваряват конструкционна стомана, неръждаема стомана или алуминий,
- искат да намалят термичните деформации,
- имат високи разходи за шлайфане и корекции,
- трябва да увеличат производителността на работното място,
- изискват естетични заваръчни шевове върху видими части.
При повтарящи се детайли и добре организиран процес ръчната лазерна машина може да подобри производителността и стабилността на производството. Преди покупката е препоръчително да се проведат изпитвания с представителни материали.
Кога MIG/MAG е по-добрият избор?
MIG/MAG остава подходящо решение за работилници, които изпълняват разнообразни поръчки, ремонти, монтажни дейности и тежки стоманени конструкции. Методът е полезен, когато детайлите имат променлива геометрия или не винаги могат да бъдат точно напаснати.
По-ниската първоначална цена и широката наличност на консумативи могат да бъдат решаващи за малките предприятия. При единично производство традиционната MIG/MAG машина може да остане по-икономична дори когато самото заваряване отнема повече време.
Заключение
Няма един универсален метод за заваряване, който да е най-добър във всички ситуации. MIG/MAG предлага гъвкавост, универсалност и по-голяма толерантност към неточно подготвени съединения. Лазерното заваряване може да осигури по-висока скорост, по-малки деформации и по-малко довършителни операции.
За предприятията с редовно серийно производство си струва да се обмисли инвестиция в подходяща лазерна система. Можете да сравните и лазерните заваръчни апарати CORMAK с мощност 1000 W. Преди покупка трябва да се оценят производствените изисквания, възможностите на оборудването, разходите за безопасно работно място и резултатите от практическите изпитвания.